
1. Cấu tạo tấm Panel và nguyên lý làm việc của kết cấu ghép lớp

1.1. Cấu trúc cơ bản của tấm Panel công nghiệp
Tấm Panel, hay Sandwich Panel, là dạng kết cấu gồm những lớp vật liệu được ghép với nhau để tạo thành một cấu kiện có đặc tính tổng hợp.
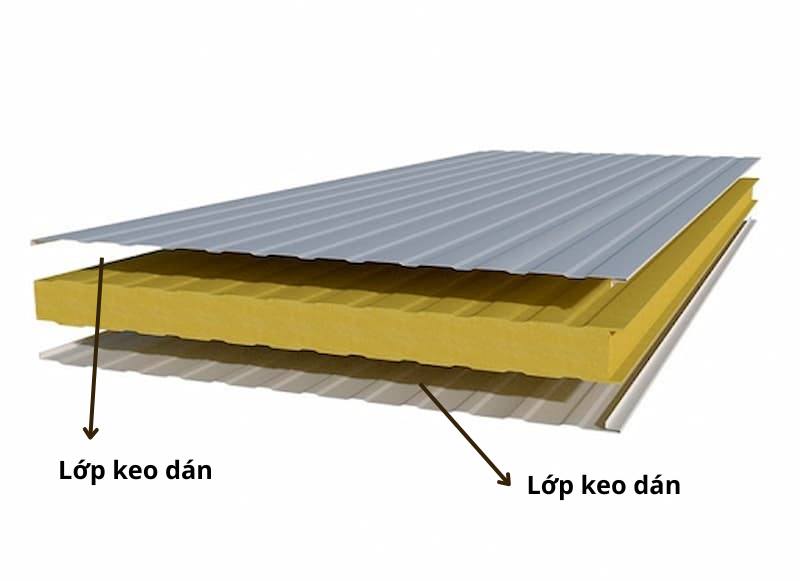
Một cấu tạo Panel dán ghép điển hình bao gồm:
-
Lớp bề mặt ngoài: Thường sử dụng tôn mạ kẽm, tôn mạ hợp kim nhôm kẽm hoặc tôn phủ màu, có nhiệm vụ bảo vệ và tạo hình bề mặt.
-
Lớp keo liên kết thứ nhất: Tạo sự kết dính giữa lớp tôn ngoài và vật liệu lõi.
-
Lớp vật liệu lõi: Có thể sử dụng bông khoáng Rockwool, EPS, PU/PIR dạng tấm hoặc vật liệu kỹ thuật khác.
-
Lớp keo liên kết thứ hai: Liên kết lõi với lớp tôn bên trong.
-
Lớp bề mặt trong: Hoàn thiện kết cấu và tham gia chịu lực cùng lớp tôn ngoài.
Tùy theo mục đích sử dụng, Panel có thể được thiết kế với độ dày, tỷ trọng lõi và phương pháp liên kết khác nhau.
1.2. Vai trò của từng lớp trong kết cấu Sandwich Panel
Về nguyên lý cơ học, hai lớp tôn ngoài thường đảm nhận phần lớn ứng suất kéo và nén do tải trọng uốn gây ra. Lớp lõi duy trì khoảng cách giữa hai bề mặt, tham gia chịu lực cắt và hạn chế hiện tượng mất ổn định cục bộ của lớp tôn. Trong cấu trúc này, lớp keo đóng vai trò truyền lực giữa tôn và lõi, giúp các lớp vật liệu phối hợp làm việc.
Nếu liên kết không đủ chắc chắn, hai lớp tôn có thể chuyển vị tương đối so với lõi. Khi đó, độ cứng tổng thể của Panel có nguy cơ suy giảm, dù từng vật liệu riêng lẻ vẫn đáp ứng yêu cầu chất lượng. Đây chính là lý do chất lượng lớp keo cần được xem xét như một yếu tố của thiết kế kết cấu, thay vì chỉ là vật tư phụ trong quá trình sản xuất.
2. Keo PU là gì? Đặc tính của keo PU 1 thành phần
Keo PU là chất kết dính có nền hóa học polyurethane, được sử dụng để liên kết nhiều nhóm vật liệu khác nhau, bao gồm kim loại, gỗ, vật liệu khoáng và một số loại polymer. Trong sản xuất Panel, keo PU một thành phần là một giải pháp có thể sử dụng cho các dây chuyền dán ghép phù hợp.
Khác với hệ keo polyurethane hai thành phần cần phối trộn theo tỷ lệ quy định, keo PU một thành phần thường được cung cấp dưới dạng đã pha chế sẵn. Đối với hệ keo PU một thành phần đóng rắn bằng độ ẩm, các nhóm isocyanate còn hoạt tính phản ứng với hơi ẩm hoặc lượng nước thích hợp, hình thành cấu trúc polymer liên kết. Phản ứng có thể tạo khí CO₂, dẫn đến hiện tượng nở hoặc tạo bọt tùy công thức.
Quá trình liên kết có thể được giải thích qua ba cơ chế chính:
-
Khả năng thấm ướt bề mặt: Keo phân bố trên bề mặt tiếp xúc và tạo điều kiện hình thành vùng liên kết.
-
Tương tác tại bề mặt vật liệu: Các tương tác vật lý, hóa học có thể xuất hiện tùy thành phần keo và đặc tính bề mặt.
-
Liên kết cơ học: Keo thâm nhập vào những vị trí có độ nhám hoặc cấu trúc xốp thích hợp, góp phần tăng khả năng neo giữ sau đóng rắn.
3. Vai trò quan trọng của keo PU trong cấu tạo Panel
3.1. Liên kết lớp tôn với vật liệu lõi
Đây là chức năng cơ bản và quan trọng nhất của polyurethane adhesive trong hệ Panel dán ghép. Lớp tôn và vật liệu lõi thường có độ cứng, độ nhám, khả năng hút ẩm và hệ số giãn nở nhiệt khác nhau. Chẳng hạn, tôn thép có bề mặt tương đối kín, trong khi bông khoáng có cấu trúc sợi và nhiều khoảng rỗng. Nếu không sử dụng chất kết dính phù hợp, rất khó hình thành liên kết ổn định trên toàn bộ vùng tiếp xúc. Keo PU được lựa chọn nhằm tạo lớp trung gian giữa hai vật liệu, hỗ trợ duy trì sự liên kết sau công đoạn ép và đóng rắn.
3.2. Hỗ trợ truyền lực giữa các lớp vật liệu
Khi Panel chịu tải trọng uốn, lớp tôn và vật liệu lõi xuất hiện những trạng thái ứng suất khác nhau. Lớp keo có nhiệm vụ truyền ứng suất cắt tại mặt phân cách, hạn chế chuyển vị tương đối giữa các lớp. Khi đường keo đạt yêu cầu, khả năng phối hợp chịu lực của kết cấu được duy trì tốt hơn.
Ngược lại, nếu xuất hiện vùng thiếu keo hoặc bong tách, tải trọng có thể phân bố không đồng đều, gây tập trung ứng suất tại những khu vực liên kết còn lại.
3.3. Hạn chế hiện tượng bong tách và phồng bề mặt
Bong tách lớp là một trong những dạng hư hỏng cần kiểm soát trong sản xuất Panel. Hiện tượng này có thể xuất hiện khi lớp keo không bám chắc vào tôn, không tạo được liên kết đầy đủ với lõi hoặc bị tác động bởi điều kiện ép không phù hợp. Khi lớp liên kết mất ổn định, bề mặt Panel có thể xuất hiện những vùng phồng, rỗng hoặc tách lớp.
Keo PU có độ bám dính phù hợp, kết hợp với quy trình phủ và ép được kiểm soát, giúp giảm nguy cơ hình thành những khuyết tật này. Tuy nhiên, việc tăng lượng keo không đồng nghĩa với tăng chất lượng. Lớp keo quá dày hoặc nở không kiểm soát cũng có thể gây biến dạng bề mặt.
3.4. Hỗ trợ duy trì độ ổn định khi thay đổi nhiệt độ
Trong quá trình sử dụng, Panel có thể chịu ảnh hưởng của sự thay đổi nhiệt độ môi trường. Lớp tôn kim loại thường có mức giãn nở nhiệt khác với vật liệu lõi. Sự khác biệt này có thể tạo ra ứng suất tại vùng liên kết. Một hệ keo có tính chất cơ học và độ bền nhiệt phù hợp sẽ góp phần duy trì liên kết trước những biến dạng trong giới hạn thiết kế.
3.5. Góp phần nâng cao tính đồng nhất trong sản xuất
Đối với dây chuyền sản xuất hàng loạt, chất lượng sản phẩm không chỉ được đánh giá qua một mẫu Panel đạt yêu cầu mà còn thông qua sự ổn định giữa các lô hàng. Khi lượng keo, phương pháp phủ và thời gian ép được kiểm soát, nhà máy có thể giảm sai lệch về chất lượng liên kết giữa các tấm. Đặc tính thi công của keo PU vì vậy có ảnh hưởng đáng kể đến hiệu suất sản xuất và tỷ lệ sản phẩm.
4. Khả năng liên kết của keo PU với các loại vật liệu lõi Panel
4.1. Keo PU liên kết tôn với lõi Rockwool
Rockwool là vật liệu bông khoáng có cấu trúc sợi, được sử dụng trong nhiều hệ Panel cách nhiệt, cách âm và các cấu tạo có yêu cầu về khả năng chịu lửa. Đặc điểm quan trọng của Rockwool là bề mặt không đồng nhất, độ xốp cao và khả năng chịu lực phụ thuộc vào cấu trúc sợi, tỷ trọng và hướng sợi.
Khi sử dụng keo PU để liên kết với lớp tôn, cần kiểm soát khả năng thấm keo vào bề mặt lõi. Bên cạnh đó, áp lực ép cần phù hợp để tránh làm biến dạng hoặc nén lõi quá mức.
4.2. Keo PU liên kết tôn với lõi EPS
EPS là vật liệu có cấu trúc bọt xốp, trọng lượng thấp và được sử dụng trong các sản phẩm cách nhiệt. Đối với Panel EPS dán ghép, lớp keo phải tương thích với cả bề mặt kim loại và cấu trúc polymer của lõi. Một số chất kết dính chứa dung môi không phù hợp có thể gây ảnh hưởng đến cấu trúc EPS.
Vì vậy, Oval đã nghiên cứu và phát triển thành công dòng keo PU 1 thành phần với độ bám dính tối và đảm bảo sự ổn định của lớp lõi.
4.3. Keo PU trong Panel có lõi PU/PIR
Panel PU/PIR thường sử dụng lõi foam cứng có khả năng cách nhiệt tốt. Đối với dây chuyền tạo foam trực tiếp giữa hai lớp tôn, liên kết có thể hình thành ngay trong quá trình phản ứng tạo lõi mà không cần bổ sung lớp keo PU riêng. Tuy nhiên, trong những ứng dụng sử dụng lõi foam đã định hình, keo PU có thể được nghiên cứu để dán ghép bề mặt kim loại với tấm lõi.
4.4. Các cấu kiện ghép lớp sử dụng tấm MGO
Tấm MGO (Magnesium Oxide) là vật liệu vô cơ được sử dụng trong một số kết cấu chịu nhiệt và cấu kiện ghép lớp. Trong các cấu tạo kết hợp tôn, tấm MGO và bông khoáng, keo PU có thể đóng vai trò liên kết giữa bề mặt kim loại với vật liệu tấm hoặc những lớp lõi khác.
5. Những yếu tố ảnh hưởng đến chất lượng liên kết tôn và lõi Panel
5.1. Tình trạng bề mặt tôn
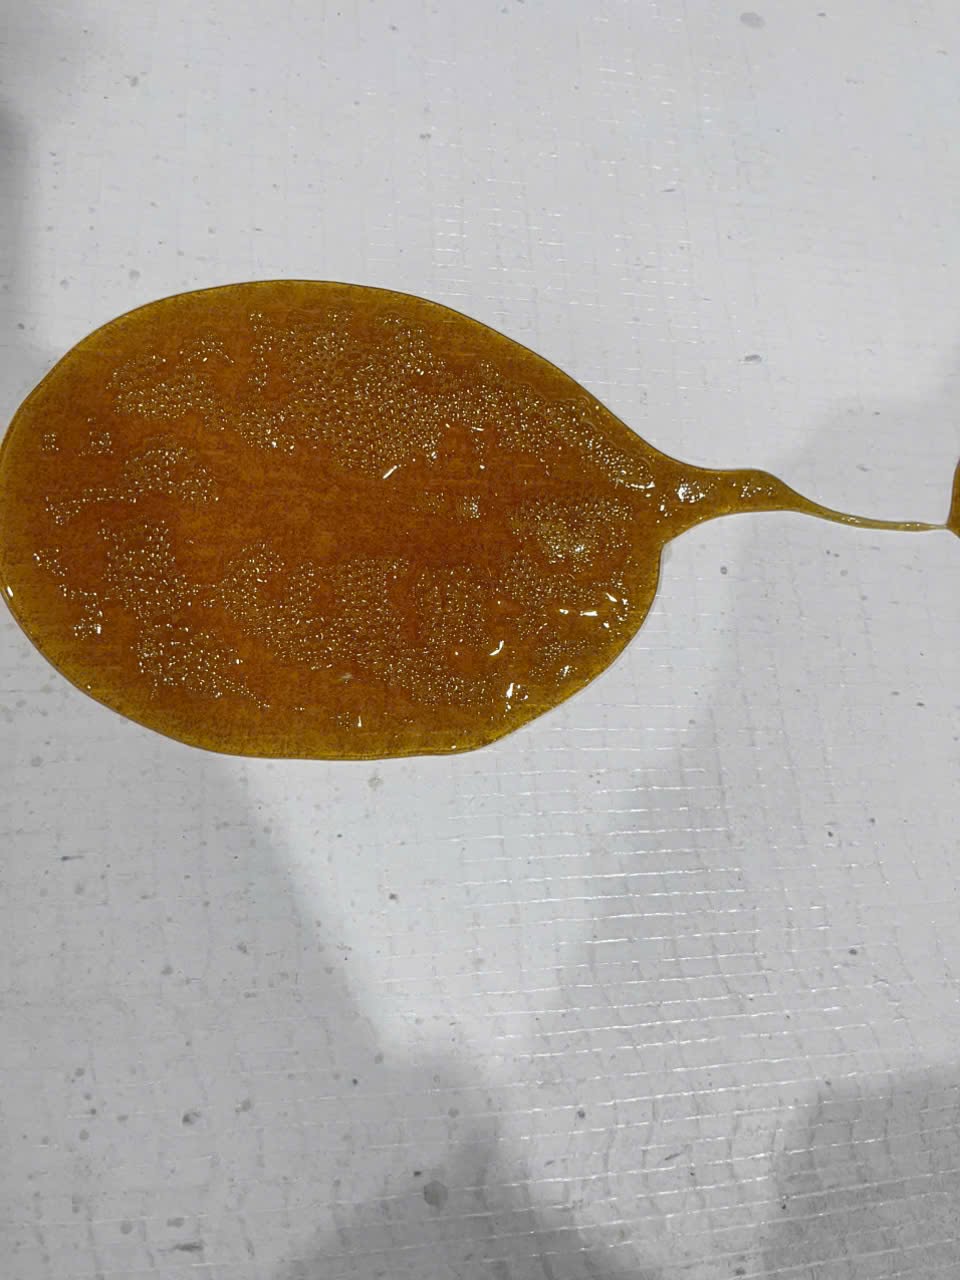
Bề mặt tôn phải đáp ứng yêu cầu về độ sạch, khả năng thấm ướt và tính tương thích với keo. Dầu cán, bụi, hơi ẩm ngưng tụ hoặc chất xử lý bề mặt không phù hợp có thể tạo lớp ngăn cách giữa keo và kim loại. Đối với tôn phủ màu, cần kiểm tra khả năng bám dính trên chính lớp phủ. Không nên tự ý mài bỏ lớp bảo vệ nếu chưa đánh giá ảnh hưởng đến khả năng chống ăn mòn.
5.2. Định lượng và độ đồng đều của lớp keo
Định lượng keo thường được quản lý theo khối lượng trên đơn vị diện tích, chẳng hạn g/m². Đối với Panel có hai mặt cần phủ keo, phải tính tổng diện tích của cả hai vùng liên kết. Không tồn tại một mức định lượng phù hợp cho mọi cấu tạo Panel. Giá trị tối ưu cần được xác định thông qua thử nghiệm thực tế với từng loại lõi, bề mặt tôn và phương pháp ép.
5.3. Nhiệt độ và độ ẩm trong quá trình sản xuất
Nhiệt độ có thể ảnh hưởng đến độ nhớt, khả năng dàn trải và tốc độ phản ứng của keo PU. Đối với keo PU một thành phần đóng rắn bằng độ ẩm, độ ẩm không khí và vật liệu cũng ảnh hưởng đến quá trình hình thành liên kết. Môi trường quá khô có thể làm phản ứng diễn ra chậm. Ngược lại, độ ẩm không được kiểm soát có thể dẫn đến hiện tượng tạo bọt hoặc biến đổi cấu trúc đường keo.
Vì vậy, điều kiện môi trường cần được xác lập dựa trên hướng dẫn kỹ thuật của sản phẩm, không nên điều chỉnh độ ẩm tùy ý.
5.4. Áp lực ép và thời gian giữ ép
Áp lực ép giúp các lớp vật liệu tiếp xúc với nhau trong quá trình hình thành liên kết.
- Nếu áp lực quá thấp, những vùng tiếp xúc không đầy đủ có thể tạo khoảng rỗng trong kết cấu.
- Nếu áp lực quá lớn, lớp keo có thể bị đẩy khỏi vùng liên kết hoặc vật liệu lõi bị nén biến dạng.
Thời gian ép phải đủ để lớp keo phát triển độ bền cần thiết trước khi tháo tải và chuyển sang công đoạn tiếp theo.
6. Quy trình sử dụng keo PU trong sản xuất Panel dán ghép
Để nâng cao tính ổn định của thành phẩm, quy trình sử dụng keo PU cần được xây dựng thành những công đoạn có thể đo lường và kiểm soát.
-
Bước 1: Kiểm tra vật liệu đầu vào
Kiểm tra độ phẳng của tôn, tình trạng bề mặt, kích thước và chất lượng vật liệu lõi. Những tấm có dấu hiệu ẩm, bụi bẩn hoặc hư hỏng cần được xử lý trước khi đưa vào sản xuất.
-
Bước 2: Chuẩn bị và vệ sinh bề mặt
Loại bỏ dầu mỡ, bụi và tạp chất theo phương pháp tương thích với vật liệu. Bề mặt phải đáp ứng yêu cầu của hệ keo đã lựa chọn.
-
Bước 3: Phủ keo PU
Sử dụng con lăn, thiết bị quét hoặc hệ thống phun phù hợp để phân bố keo trên diện tích cần liên kết. Kiểm soát định lượng, độ phủ và khả năng lặp lại giữa các tấm Panel.
-
Bước 4: Ghép lớp tôn và vật liệu lõi
Định vị vật liệu theo cấu tạo thiết kế, bảo đảm độ thẳng hàng và hạn chế các khoảng hở không mong muốn. Thời gian từ lúc phủ keo đến khi ghép phải nằm trong giới hạn công nghệ đã xác lập.
-
Bước 5: Thực hiện ép nóng hoặc ép nguội
Cài đặt nhiệt độ, áp lực và thời gian giữ ép theo loại keo, vật liệu lõi và thông số thiết bị. Đối với sản xuất hàng loạt, cần kiểm tra sự phân bố áp lực trên toàn bộ diện tích ép.
-
Bước 6: Ổn định và kiểm tra thành phẩm
Sau khi kết thúc chu trình ép, Panel cần có thời gian ổn định phù hợp trước khi gia công, đóng gói hoặc đưa vào sử dụng. Kiểm tra độ phẳng, độ bám dính và những dấu hiệu bất thường tại vùng liên kết.

7. Keo PU ép nóng và ép nguội: Phương pháp nào phù hợp với dây chuyền Panel?
Hai phương pháp có sự khác biệt về nhiệt độ vận hành, thời gian giữ ép và yêu cầu thiết bị.
- Ép nguội phù hợp với những cơ sở sử dụng hệ thống ép không gia nhiệt ở mức tương đương ép nóng. Phương pháp này có thể giúp giảm nhu cầu năng lượng nhưng thường cần thời gian giữ ép dài hơn.
- Ép nóng sử dụng nhiệt để hỗ trợ quá trình liên kết, có thể rút ngắn thời gian chiếm dụng thiết bị. Tuy nhiên, cần kiểm soát tính đồng đều nhiệt độ và khả năng chịu nhiệt của vật liệu lõi.
Tham khảo thông số kỹ thuật các dòng keo PU OV-K chuyên dụng:
| Mã sản phẩm | Phương pháp | Nhiệt độ làm việc tham khảo | Thời gian ép tham khảo |
|---|---|---|---|
| OVK-TC25 | Quét tay, ép nguội | 15–50°C | 90–120 phút |
| OVK-TC75 | Quét tay, ép nóng | 70–90°C | 15–20 phút |
| OVK-PH25 | Phun máy, ép nguội | 25–50°C | 90–120 phút |
| OVK-PH75 | Phun máy, ép nóng | 70–90°C | 15–20 phút |
8. Keo PU OV-K của Oval Việt Nam trong ứng dụng sản xuất Panel
Keo dán PU chống cháy OV-K là dòng polyurethane adhesive một thành phần do Công ty Cổ phần Công nghiệp Oval Việt Nam sản xuất và cung cấp, phục vụ các ứng dụng liên kết vật liệu trong ngành cửa thép, cửa chống cháy và Panel công nghiệp. Sản phẩm được phát triển với đặc tính dễ dàn trải, khả năng bám dính trên nhiều loại vật liệu và có các lựa chọn công nghệ ép khác nhau.
Một số thông số của dòng keo PU 1 thành phần OV-K:
| Chỉ tiêu kỹ thuật | Giá trị công bố |
|---|---|
| Nền hóa học | Polyurethane một thành phần |
| Màu sắc | Nâu |
| Độ nhớt tại 25°C | 1.100 ± 300 cps |
| Thời gian tạo gel tại 25°C | 10 ± 2 phút |
| Thời gian nở tự do tại 25°C | 15 ± 2 phút |
| Thời gian khô hoàn toàn tại 25°C | 250 ± 40 phút |
| Thử nghiệm chịu nóng | 250 ± 3°C trong 20 phút: Tốt |
| Quy cách | Can 20 kg hoặc phuy 200 kg |
9. Những lỗi liên kết thường gặp trong sản xuất Panel
Trong quá trình sản xuất, một số khuyết tật có thể xuất hiện do sự kết hợp của nhiều nguyên nhân.
| Hiện tượng | Nguyên nhân cần kiểm tra |
|---|---|
| Bong tách giữa tôn và lõi | Bề mặt bẩn, keo không tương thích, thiếu keo hoặc đóng rắn chưa đủ |
| Phồng rộp bề mặt | Khoảng rỗng, nở keo quá mức, độ ẩm hoặc chế độ ép không phù hợp |
| Liên kết không đồng đều | Định lượng keo sai lệch, độ phủ không ổn định, áp lực ép phân bố không đều |
| Lớp keo giòn hoặc suy giảm độ bám | Điều kiện phản ứng, lão hóa hoặc nhiệt độ vượt phạm vi sử dụng |
| Lõi bị tách sợi hoặc vỡ | Độ bền nội tại của vật liệu lõi không đáp ứng yêu cầu |
10. Câu hỏi thường gặp về keo PU trong sản xuất Panel
-
Keo PU có thể sử dụng cho cả Panel EPS và Rockwool không?
Có những dòng keo PU được thiết kế cho cả hai nhóm vật liệu. Tuy nhiên, EPS và Rockwool có cấu trúc bề mặt khác nhau nên cần thử nghiệm độ bám dính, định lượng và điều kiện ép riêng.
-
Có phải phủ càng nhiều keo thì Panel càng chắc chắn?
Không. Lượng keo quá lớn có thể tăng chi phí, gây nở hoặc tạo lớp liên kết không phù hợp. Chất lượng phụ thuộc vào sự cân bằng giữa độ phủ, khả năng thấm ướt và điều kiện đóng rắn.
-
Keo PU chống cháy có quyết định khả năng chống cháy của Panel không?
Không. Khả năng chống cháy hoặc chịu lửa phụ thuộc vào toàn bộ cấu tạo, bao gồm vật liệu lõi, lớp mặt, mối nối và điều kiện thử nghiệm. Keo chỉ là một thành phần cần được đánh giá trong hệ kết cấu.
Kết luận
Trong cấu tạo Panel dán ghép, keo PU không chỉ thực hiện nhiệm vụ kết dính mà còn đóng vai trò quan trọng trong việc truyền lực và duy trì tính đồng nhất của kết cấu nhiều lớp. Chất lượng đường keo phụ thuộc vào khả năng tương thích vật liệu, tình trạng bề mặt, định lượng, nhiệt độ và quy trình ép. Vì vậy, lựa chọn keo PU phù hợp cần được đặt trong tổng thể công nghệ sản xuất, thay vì chỉ dựa trên độ bám dính hoặc giá vật tư.
Với các dòng keo PU một thành phần OV-K dành cho phương pháp quét, phun, ép nóng và ép nguội, Oval Việt Nam cung cấp những lựa chọn để doanh nghiệp nghiên cứu, thử nghiệm và xây dựng giải pháp liên kết phù hợp với dây chuyền Panel của mình.
OVAL VIỆT NAM - GIẢI PHÁP KEO PU SẢN XUẤT CỬA CHỐNG CHÁY
Bạn đang tìm kiếm keo PU cho sản xuất cửa chống cháy và panel, hãy liên hệ Oval Việt Nam để được tư vấn lựa chọn sản phẩm phù hợp, giá thành hợp lý.
CÔNG TY CỔ PHẦN CÔNG NGHIỆP OVAL VIỆT NAM
Hotline / Zalo: 090 1234 606
Email: contact@oval.vn
Website: www.oval.vn