
1. Vai trò của keo PU trong sản xuất cửa chống cháy
Cấu tạo cánh cửa thép chống cháy thường bao gồm hai lớp thép bên ngoài kết hợp với các vật liệu lõi như bông khoáng (Rockwool), tấm MGO, thạch cao hoặc vật liệu chuyên dụng khác. Để tạo thành kết cấu ghép lớp ổn định, các vật liệu phải được liên kết với nhau bằng phương pháp phù hợp. Trong đó, keo dán PU một thành phần là một trong những giải pháp được ứng dụng trong sản xuất cửa thép và các loại panel công nghiệp.
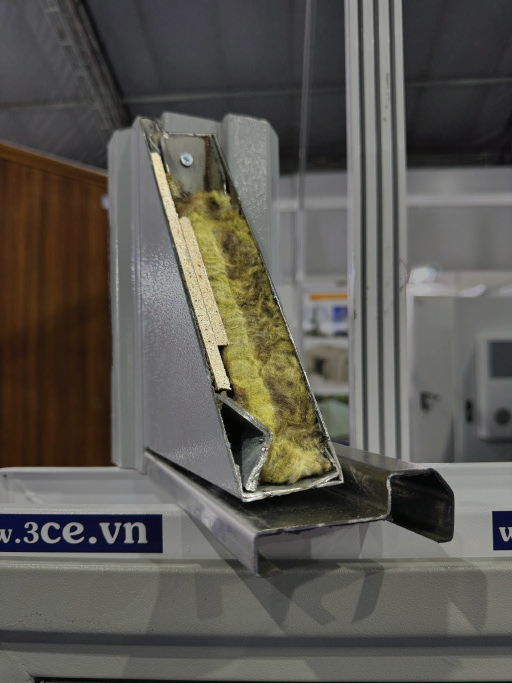
Keo PU có khả năng tạo liên kết giữa những bề mặt vật liệu khác nhau. Khi được thi công đúng quy trình, lớp keo hỗ trợ:
-
Liên kết lớp thép với vật liệu lõi bên trong cánh cửa.
-
Phân bố liên kết trên diện tích tiếp xúc, hạn chế bong tách cục bộ.
-
Duy trì độ ổn định của kết cấu ghép lớp trong quá trình gia công.
-
Hỗ trợ giảm nguy cơ phồng rộp, biến dạng bề mặt do liên kết không đồng đều.
-
Đáp ứng yêu cầu gia công nhiệt trong phạm vi đặc tính của từng dòng keo.
Dòng keo PU OV-K được phát triển để sử dụng trong sản xuất cửa thép, cửa chống cháy và panel, có khả năng kết dính với nhiều loại vật liệu lõi thông dụng. Tuy nhiên, hiệu quả liên kết không chỉ phụ thuộc vào chất lượng keo. Độ phủ, lượng keo trên một đơn vị diện tích, điều kiện bề mặt và quy trình ép đều ảnh hưởng đến kết quả cuối cùng.
2. Phương pháp quét keo PU thủ công là gì?
Quét keo PU thủ công là phương pháp sử dụng dụng cụ như cọ, con lăn hoặc dụng cụ cào để phân bố keo lên bề mặt vật liệu trước khi tiến hành ghép và ép. Trong quá trình sản xuất cửa chống cháy, người vận hành lấy một lượng keo theo định mức, sau đó dàn trải lên bề mặt tấm thép hoặc vật liệu cần liên kết. Lớp keo cần được phân bố trên vùng tiếp xúc theo yêu cầu của thiết kế và quy trình công nghệ.
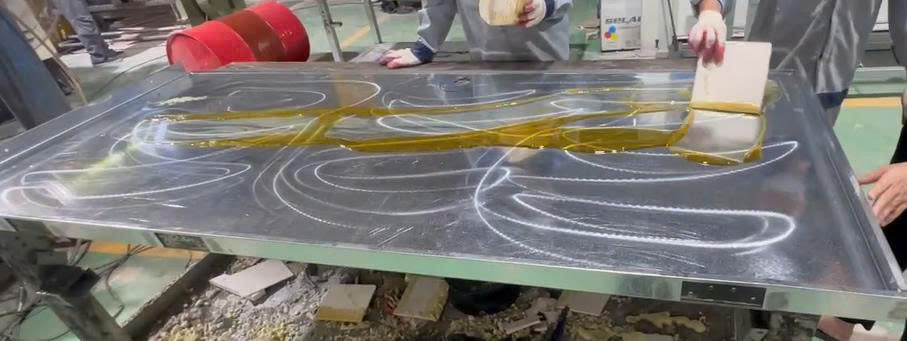
2.1. Ưu điểm của phương pháp quét keo PU
- Chi phí đầu tư ban đầu thấp: Phương pháp thủ công không đòi hỏi hệ thống bơm, đường ống cấp keo hay đầu phun chuyên dụng. Nhà xưởng có thể triển khai với dụng cụ tương đối đơn giản. Điều này đặc biệt phù hợp với những cơ sở mới bắt đầu sản xuất hoặc có ngân sách đầu tư thiết bị hạn chế.
- Linh hoạt trong quá trình gia công: Người vận hành có thể điều chỉnh vùng quét theo kích thước và hình dạng của từng sản phẩm. Với các đơn hàng cửa có kích thước khác nhau, sản phẩm sản xuất theo yêu cầu hoặc những vị trí cần xử lý riêng, thao tác thủ công có lợi thế về tính linh hoạt.
- Thuận tiện khi thay đổi sản phẩm: Khi chuyển đổi giữa các mẫu cửa, xưởng không cần thiết lập lại toàn bộ chương trình phun hoặc điều chỉnh hệ thống điều khiển tự động.
2.2. Hạn chế của phương pháp quét thủ công
Hạn chế lớn nhất nằm ở khả năng duy trì độ đồng đều giữa các sản phẩm. Nếu không kiểm soát tốt, một số vùng có thể bị thừa keo trong khi các vị trí khác không đạt độ phủ cần thiết. Ngoài ra, thời gian phủ keo thường tăng theo diện tích bề mặt, gây khó khăn khi sản lượng lớn và yêu cầu nhịp sản xuất ổn định.
Vì vậy, phương pháp này cần có quy trình hướng dẫn thao tác, định mức keo và phương pháp kiểm tra rõ ràng.
3. Phương pháp phun keo PU bằng máy là gì?
Phun keo PU bằng máy là phương pháp sử dụng thiết bị chuyên dụng để đưa keo từ hệ thống cấp liệu đến đầu phun và phân bố lên bề mặt vật liệu. Tùy cấu hình thiết bị, hệ thống có thể hoạt động bằng thao tác điều khiển thủ công, bán tự động hoặc tích hợp trong dây chuyền sản xuất tự động. Đối với sản xuất cửa thép chống cháy, phương pháp này thường được cân nhắc khi cần phủ keo trên diện tích lớn, liên tục và có tính lặp lại cao.
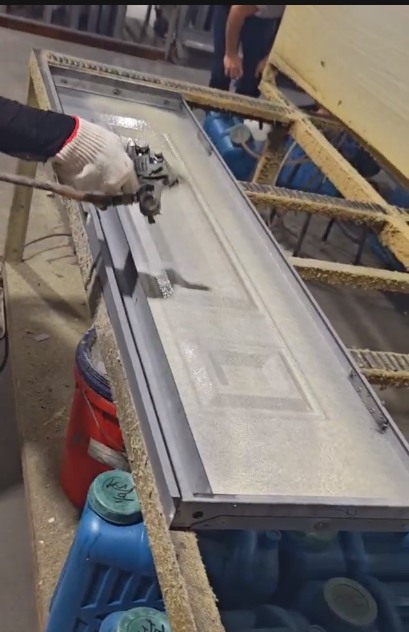
3.1. Ưu điểm của phương pháp phun máy
- Kiểm soát độ phủ tốt hơn khi được hiệu chuẩn đúng: Thông qua việc điều chỉnh lưu lượng cấp keo, khoảng cách phun, tốc độ di chuyển và hình dạng tia phun, nhà máy có thể thiết lập quy trình phủ keo có khả năng lặp lại giữa các sản phẩm.
- Hỗ trợ nâng cao năng suất: Với hệ thống được thiết kế phù hợp, quá trình phun có thể bao phủ diện tích lớn trong thời gian ngắn. Khi kết hợp với băng tải hoặc bàn gá định vị, công đoạn phủ keo có thể được tổ chức thành một trạm sản xuất có thời gian chu kỳ ổn định.
- Thuận tiện cho quản lý định mức vật tư: Hệ thống bơm định lượng cho phép theo dõi lượng keo cấp vào quá trình sản xuất. Dữ liệu này có thể phục vụ kiểm soát tiêu hao vật tư, phân tích chi phí và phát hiện những thay đổi bất thường.
3.2. Những hạn chế cần xem xét
Phun máy đòi hỏi chi phí đầu tư thiết bị, bảo trì, vệ sinh và đào tạo nhân sự vận hành. Đặc biệt, keo PU có thể phản ứng với độ ẩm theo cơ chế đóng rắn của từng công thức. Nếu thiết bị không được thiết kế phù hợp, keo có nguy cơ đóng rắn trong đầu phun hoặc đường ống. Ngoài ra, quá trình phun có thể tạo sương keo trong không khí. Nhà máy cần đánh giá rủi ro tiếp xúc hóa chất, trang bị hệ thống thông gió, thu gom phù hợp và thực hiện các biện pháp bảo hộ theo phiếu an toàn hóa chất.
Do đó, phun máy không mặc nhiên là lựa chọn tốt hơn trong mọi dây chuyền sản xuất.
4. So sánh quét keo PU và phun máy trong sản xuất cửa chống cháy
Để lựa chọn phương pháp phù hợp, doanh nghiệp cần đánh giá đồng thời hiệu quả kỹ thuật và điều kiện vận hành.
| Tiêu chí | Quét keo PU thủ công | Phun keo PU bằng máy |
|---|---|---|
| Chi phí đầu tư | Thấp | Cao hơn |
| Tính linh hoạt | Cao với đơn hàng đa dạng | Phụ thuộc cấu hình máy |
| Tốc độ phủ keo | Phụ thuộc nhân công | Có thể cao hơn với diện tích lớn |
| Kiểm soát định mức | Chủ yếu bằng cân và thao tác | Có thể tích hợp bơm định lượng |
| Bảo trì thiết bị | Đơn giản | Yêu cầu vệ sinh, bảo dưỡng |
| Phù hợp | Xưởng nhỏ, đơn hàng linh hoạt | Dây chuyền ổn định, sản lượng lớn |
5. Những yếu tố kỹ thuật quyết định hiệu quả của hai phương pháp
5.1. Độ đồng đều của lớp keo
Độ đồng đều là yếu tố quan trọng trong sản xuất các cấu kiện ghép lớp. Nếu keo tập trung quá nhiều tại một vị trí, vật liệu có thể xuất hiện vùng keo tích tụ hoặc phản ứng không đồng nhất. Ngược lại, những vùng thiếu keo có nguy cơ hình thành liên kết yếu. Đối với quét thủ công, doanh nghiệp cần kiểm soát thao tác dàn keo và lượng keo sử dụng. Đối với phun máy, cần hiệu chỉnh đầu phun, tốc độ di chuyển và lưu lượng để tránh hiện tượng sọc phun, vùng chồng phủ quá mức hoặc vùng không được phủ.
5.2. Độ nhớt và khả năng thi công
Độ nhớt ảnh hưởng đến khả năng chảy, dàn trải và phân bố keo. Keo có độ nhớt cao có thể gây khó khăn cho quá trình phun nếu hệ thống bơm và đầu phun không phù hợp. Trong khi đó, keo có độ nhớt không thích hợp với dụng cụ thủ công có thể khiến việc kiểm soát lớp phủ trở nên khó khăn.
Sản phẩm keo PU chống cháy 1 thành phần OV-K với độ nhớt tại 25°C là khoảng 1.100 ± 300 cps thích hợp ứng dụng cho sản xuất cửa chống cháy với cả 2 phương pháp thi công trên.
5.3. Đặc điểm vật liệu lõi
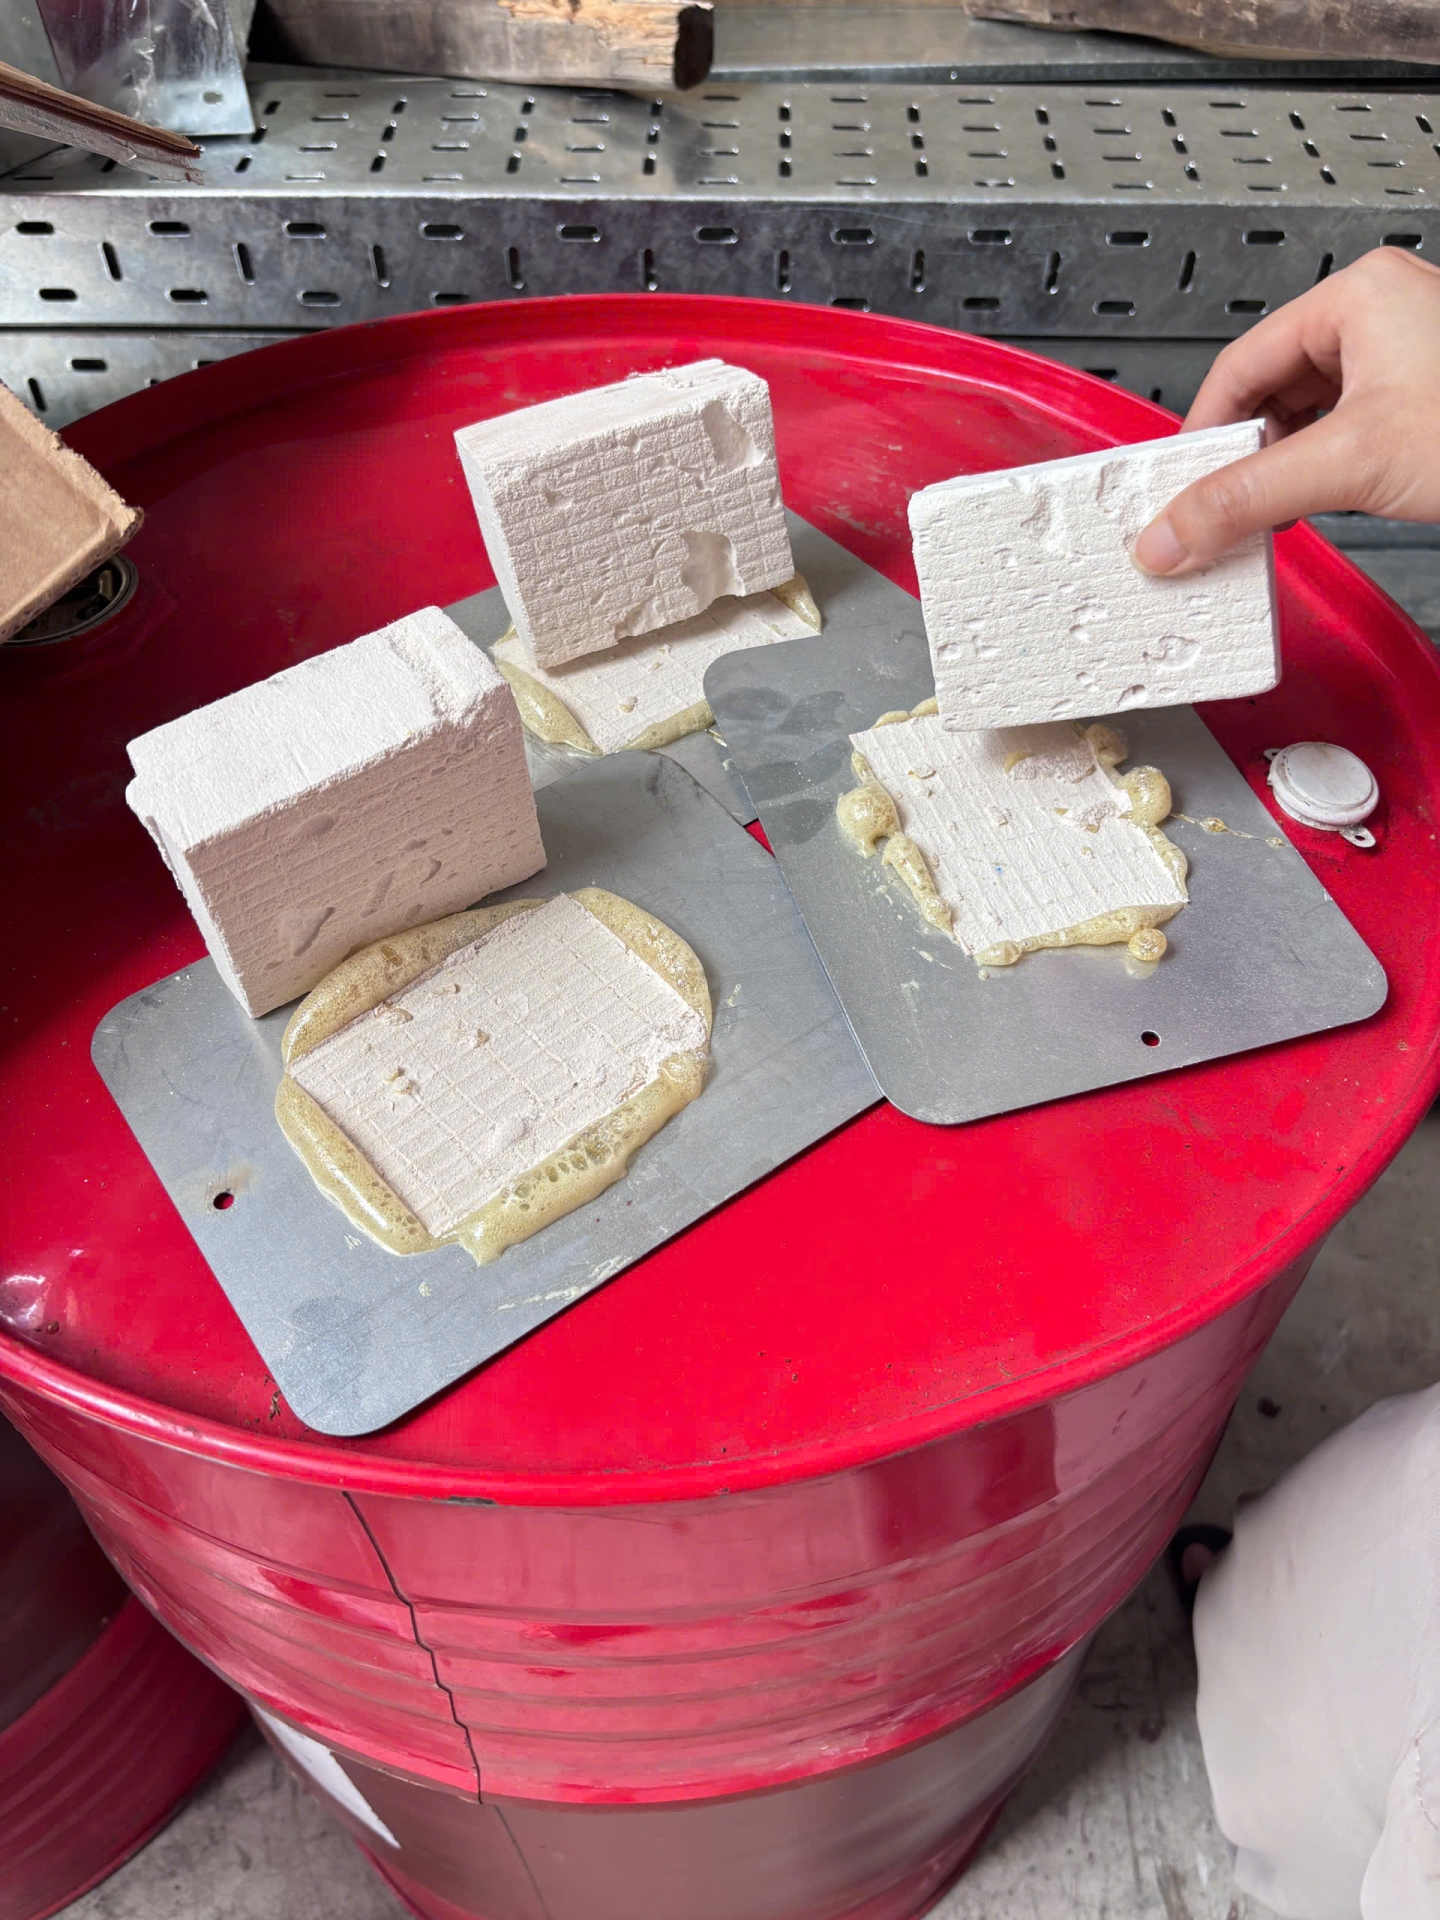
Cửa chống cháy có thể sử dụng nhiều loại vật liệu lõi với đặc tính bề mặt khác nhau.
- Tấm MGO: Bề mặt tương đối phẳng nhưng có thể tồn tại bụi mịn. Công đoạn làm sạch trước khi phủ keo rất quan trọng.
- Bông khoáng Rockwool: Cấu trúc sợi và độ xốp khiến quá trình tiếp xúc keo khác với bề mặt tấm đặc. Cần thử nghiệm để tránh keo phân bố không phù hợp hoặc thấm quá sâu.
- Giấy tổ ong: Diện tích tiếp xúc thực tế phụ thuộc cấu trúc và vị trí các vách giấy. Cần lựa chọn phương án phủ keo phù hợp với cấu tạo lõi.
- Tấm thép: Dầu cán, dầu bảo quản, bụi hoặc lớp xử lý bề mặt có thể ảnh hưởng đến khả năng bám dính.
Như vậy, cùng một loại keo nhưng phương án phủ có thể cần điều chỉnh theo tổ hợp vật liệu.
5.4. Thời gian thao tác và quá trình đóng rắn
Keo PU một thành phần thường có thời gian phản ứng phụ thuộc vào công thức, nhiệt độ và độ ẩm. Khoảng thời gian từ khi phủ keo đến khi ghép vật liệu phải được kiểm soát để bảo đảm keo vẫn ở trạng thái thích hợp cho quá trình liên kết.
Nếu thời gian chờ quá dài, bề mặt keo có thể thay đổi trạng thái trước khi ép, làm ảnh hưởng đến chất lượng. Đặc biệt, tăng tốc độ phun không đồng nghĩa với tăng tương ứng năng suất thành phẩm nếu công đoạn ép vẫn là nút thắt của dây chuyền.
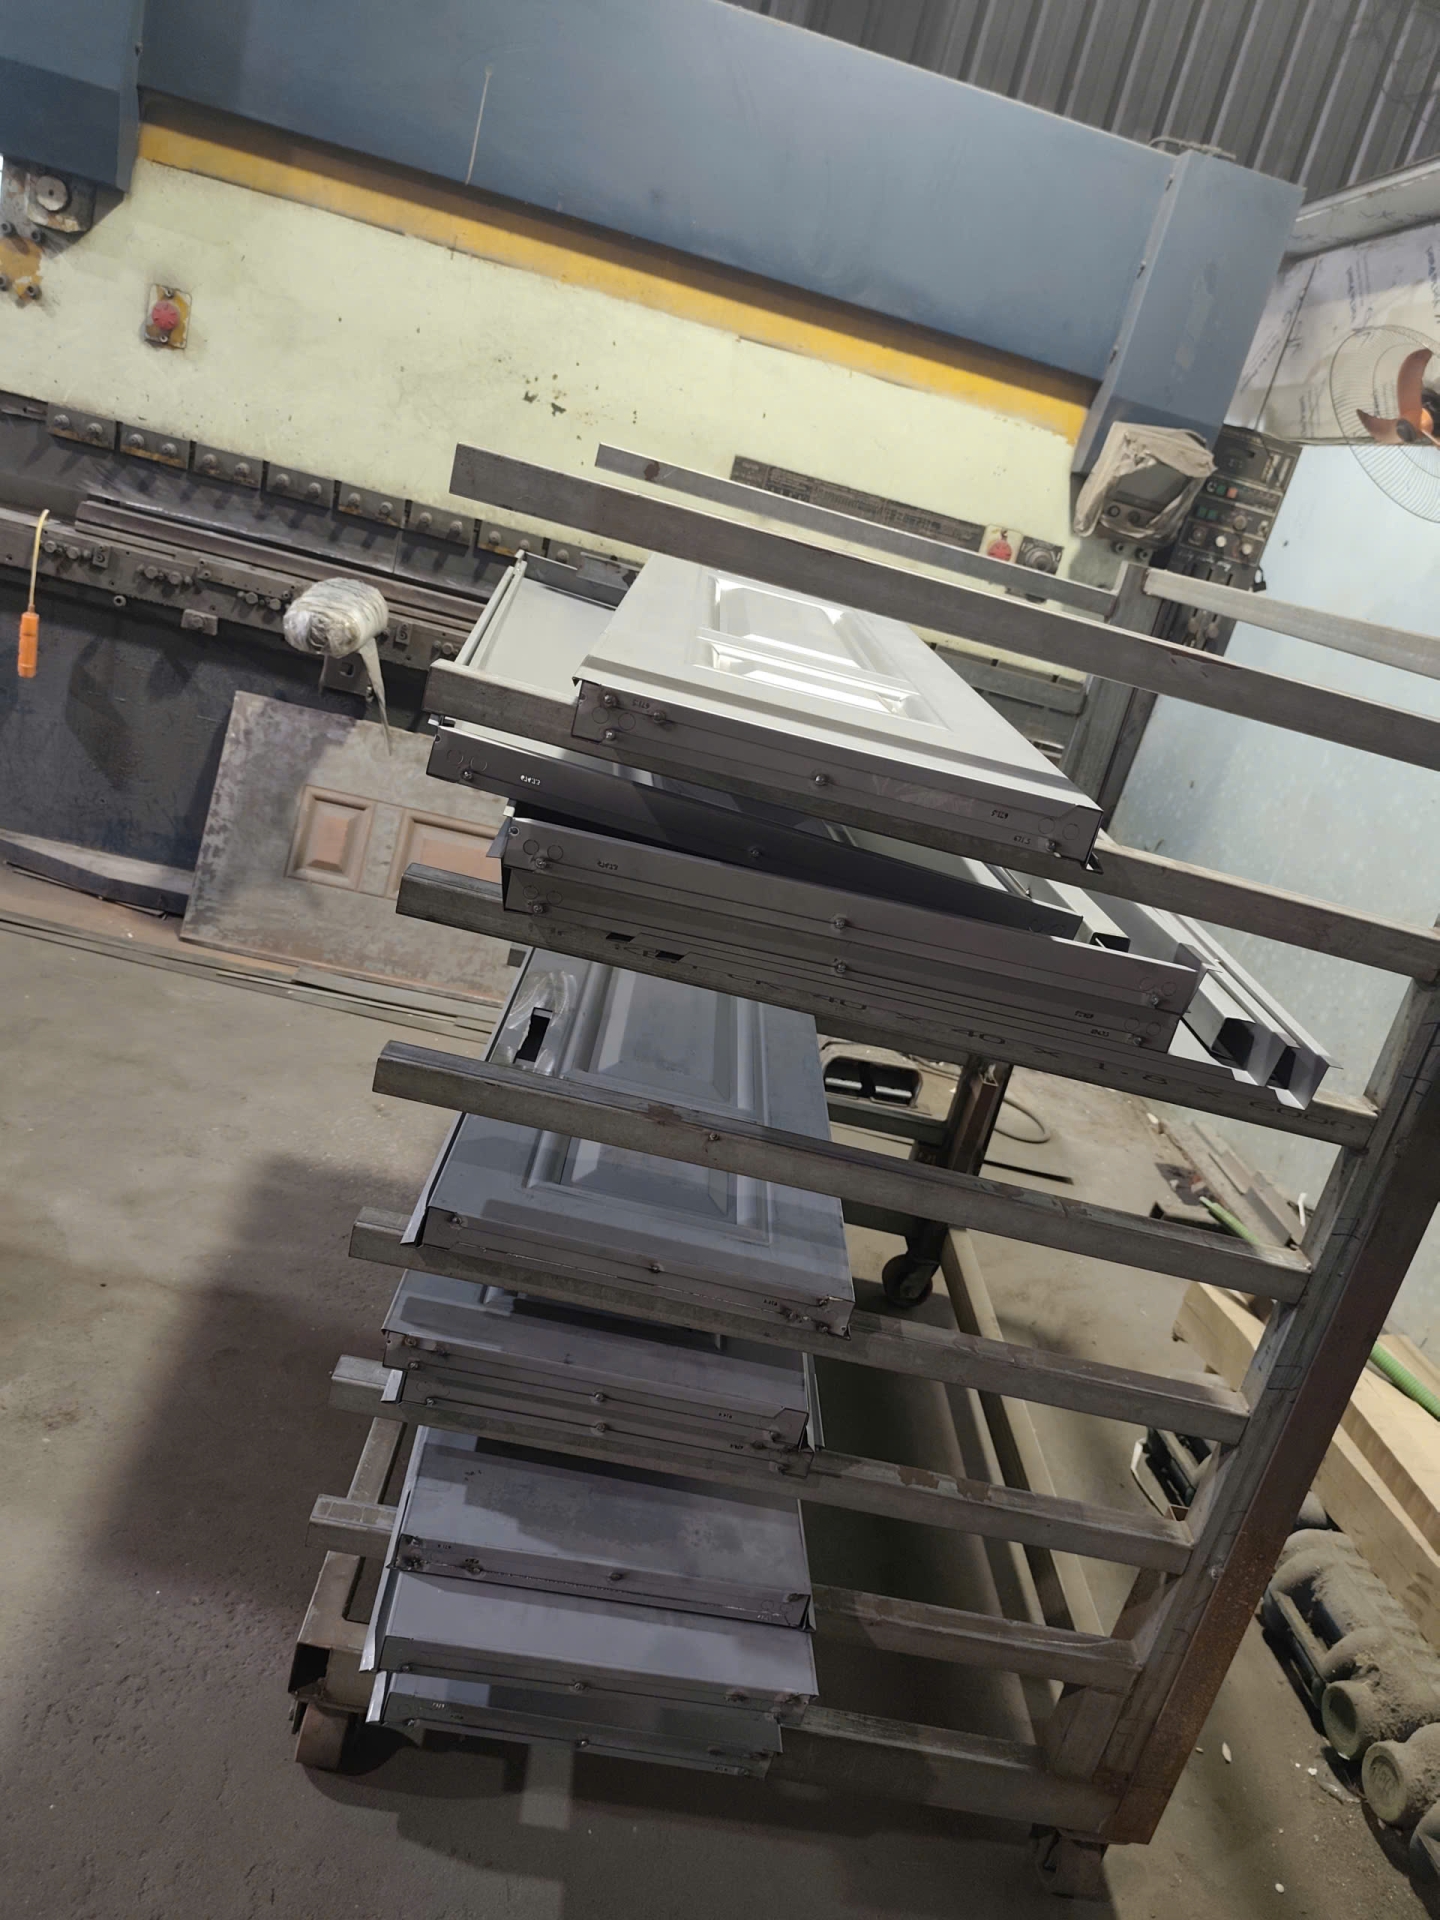
5.5. Áp lực ép và độ phẳng thành phẩm
Sau khi quét hoặc phun, các lớp vật liệu cần được ghép và ép theo chế độ phù hợp.
Áp lực ép phải đủ để tạo tiếp xúc giữa các bề mặt nhưng không gây biến dạng vật liệu lõi.
Một lớp keo được phủ đồng đều vẫn có thể tạo liên kết kém nếu áp lực ép phân bố không hợp lý, thời gian ép không đủ hoặc bề mặt vật liệu không phẳng.
Do đó, công đoạn phủ keo và công đoạn ép phải được xem xét như một quy trình thống nhất.
6. Lựa chọn keo PU quét tay và phun máy của Oval Việt Nam
Để đáp ứng những phương pháp sản xuất khác nhau, Oval Việt Nam cung cấp các dòng keo PU một thành phần được phân loại theo cách thi công và chế độ ép.
| Mã sản phẩm | Phương pháp | Nhiệt độ làm việc tham khảo | Thời gian ép tham khảo |
|---|---|---|---|
| OVK-TC25 | Quét tay, ép nguội | 15–50°C | 90–120 phút |
| OVK-TC75 | Quét tay, ép nóng | 70–90°C | 15–20 phút |
| OVK-PH25 | Phun máy, ép nguội | 25–50°C | 90–120 phút |
| OVK-PH75 | Phun máy, ép nóng | 70–90°C | 15–20 phút |
Keo PU quét tay OVK-TC25 và OVK-TC75
Hai dòng keo này phù hợp với phương pháp cào hoặc quét dàn đều trên bề mặt vật liệu. OVK-TC25 dành cho quy trình ép nguội, trong khi OVK-TC75 được thiết kế cho chế độ ép nóng. Việc lựa chọn cần dựa trên thiết bị ép, nhiệt độ vận hành và vật liệu sử dụng.


Keo PU phun máy OVK-PH25 và OVK-PH75
Đối với nhà máy có hệ thống phun chuyên dụng, Oval cung cấp OVK-PH25 và OVK-PH75. Việc phân loại giúp doanh nghiệp lựa chọn keo theo chế độ ép nguội hoặc ép nóng, đồng thời tổ chức công đoạn cấp keo phù hợp với dây chuyền. Thời gian ép của một mã sản phẩm cũng không được mặc định áp dụng cho các dòng OV-K khác.

7. Quy trình kỹ thuật khi thi công keo PU cho cửa chống cháy
Dù sử dụng phương pháp quét tay hay phun máy, doanh nghiệp cần xây dựng quy trình kiểm soát chất lượng thống nhất.
Bước 1: Chuẩn bị bề mặt
Kiểm tra bề mặt thép và vật liệu lõi. Loại bỏ bụi, dầu mỡ và tạp chất có khả năng ảnh hưởng đến độ bám dính. Bề mặt cần đáp ứng yêu cầu độ sạch và độ ẩm theo hướng dẫn của loại keo đang sử dụng.
Bước 2: Kiểm tra keo trước khi sử dụng
Đối chiếu mã sản phẩm, hạn sử dụng, điều kiện bảo quản và tình trạng bao bì. Không tự ý pha loãng, bổ sung dung môi hoặc thay đổi thành phần khi chưa có hướng dẫn kỹ thuật phù hợp.
Bước 3: Thiết lập định mức phủ keo
Xác định lượng keo sử dụng trên một đơn vị diện tích dựa trên mẫu thử nghiệm. Đối với quét thủ công, có thể kiểm tra bằng phương pháp cân lượng keo trước và sau thao tác. Đối với phun máy, cần kiểm tra lưu lượng cấp, lượng keo thực tế bám trên bề mặt và phần hao hụt ngoài vùng phủ.
Bước 4: Ghép và ép vật liệu
Ghép các lớp vật liệu trong thời gian thao tác cho phép, tránh xê dịch hoặc hình thành khe hở không mong muốn. Thực hiện ép theo nhiệt độ, thời gian và áp lực đã được xác nhận phù hợp với tổ hợp vật liệu.
Bước 5: Kiểm tra chất lượng liên kết
Sau khi keo đạt trạng thái đóng rắn yêu cầu, tiến hành kiểm tra bề mặt, độ phẳng, hiện tượng phồng rộp và bong tách. Với các mẫu kiểm tra phá hủy, cần đánh giá vị trí xảy ra hư hỏng: tại lớp keo, tại bề mặt tiếp xúc hay bên trong vật liệu lõi.
8. Những lỗi thường gặp khi thi công keo PU
Quét hoặc phun keo không đồng đều: Có thể tạo vùng liên kết yếu hoặc tích tụ keo cục bộ. Cần kiểm tra định mức và quy trình phủ.
Keo đóng rắn trong đầu phun: Có thể liên quan đến điều kiện bảo quản, độ ẩm, thời gian dừng máy hoặc quy trình vệ sinh không phù hợp.
Bong tách giữa thép và vật liệu lõi: Cần kiểm tra độ sạch bề mặt, khả năng tương thích vật liệu, lượng keo và chế độ ép.
Phồng rộp sau ép: Cần đánh giá điều kiện phản ứng của keo, lượng keo sử dụng, độ ẩm vật liệu và sự phân bố áp lực.
Chất lượng thay đổi giữa các ca sản xuất: Có thể xuất phát từ sai lệch thao tác, nhiệt độ môi trường hoặc việc kiểm soát thông số chưa nhất quán.
Không nên xử lý mọi lỗi bằng cách tăng lượng keo. Cách tiếp cận phù hợp là xác định nguyên nhân trước khi điều chỉnh thông số công nghệ.
9. Câu hỏi thường gặp về phương pháp thi công keo PU
-
Phun keo PU bằng máy có tiết kiệm keo hơn quét tay không?
Có thể, nếu hệ thống phun được hiệu chuẩn tốt và kiểm soát được lượng keo bám trên bề mặt. Tuy nhiên, hiệu quả tiết kiệm không được bảo đảm trong mọi trường hợp, đặc biệt khi xảy ra thất thoát keo ngoài vùng phủ.
-
Cửa chống cháy sử dụng lõi MGO nên quét hay phun keo?
Cả hai phương pháp đều có thể được xem xét. Lựa chọn phụ thuộc vào tình trạng bề mặt MGO, thiết bị, loại keo và yêu cầu năng suất. Nhà máy cần thử nghiệm độ bám dính trước khi áp dụng hàng loạt.
-
Keo PU quét tay có thể sử dụng cho máy phun không?
Không nên mặc định rằng mọi loại keo quét tay đều phù hợp với thiết bị phun. Cần kiểm tra độ nhớt, khả năng cấp liệu, đặc tính đóng rắn và hướng dẫn của nhà cung cấp.
-
Phun keo PU có giúp cửa đạt tiêu chuẩn chống cháy cao hơn không?
Không thể kết luận như vậy. Phương pháp phủ keo ảnh hưởng đến chất lượng liên kết, nhưng khả năng chịu lửa của bộ cửa phụ thuộc vào toàn bộ cấu tạo và kết quả thử nghiệm theo tiêu chuẩn áp dụng.
Kết luận: Phương pháp nào phù hợp với dây chuyền sản xuất cửa chống cháy?
Không có phương pháp thi công keo PU nào phù hợp tuyệt đối với tất cả các nhà máy sản xuất cửa chống cháy.
- Quét keo PU thủ công có lợi thế về chi phí đầu tư, tính linh hoạt và khả năng triển khai tại những xưởng sản xuất quy mô nhỏ hoặc đơn hàng đa dạng.
- Phun keo PU bằng máy phù hợp hơn khi doanh nghiệp cần nâng cao tính lặp lại, kiểm soát quá trình phủ và tổ chức sản xuất hàng loạt với nhịp vận hành ổn định.
Điều quan trọng nhất không phải là sử dụng phương pháp hiện đại nhất, mà là lựa chọn giải pháp tương thích với vật liệu, thiết bị ép, công suất và yêu cầu kiểm soát chất lượng.
OVAL VIỆT NAM - GIẢI PHÁP KEO PU SẢN XUẤT CỬA CHỐNG CHÁY
Bạn đang tìm kiếm keo PU cho sản xuất cửa chống cháy và panel, hãy liên hệ Oval Việt Nam để được tư vấn lựa chọn sản phẩm phù hợp, giá thành hợp lý.
CÔNG TY CỔ PHẦN CÔNG NGHIỆP OVAL VIỆT NAM
Hotline / Zalo: 090 1234 606
Email: contact@oval.vn
Website: www.oval.vn